「ラダープログラムの勉強は始めたけれど、制御盤の電気図面(展開接続図)を開くと、線と記号だらけでどこから見ていいかフリーズしてしまう……」 「現場で『センサーが反応しない』『モーターが回らない』と言われたとき、PLCソフトの問題なのか、配線や機器の問題なのか切り分けられずに立ち尽くしてしまった……」
そんな悔しい思いをしていませんか?
もし今、あなたがJISの図記号一覧表を必死に丸暗記しようとしているなら、今すぐその勉強法はやめてください。実務の電気図面は何十ページにもわたって描かれており、単語(記号)だけを覚えても、ページをまたぐ「電気の通り道」のルールを知らなければ、読めるようにはなりません。
今回は、実務9年の電気設計者である私が、現場で使われるルールを凝縮した「3枚の模擬図面(電源・PLC入力・PLC出力)」を使って、制御盤の電気図面を迷わず読み解くための実践ステップを解説します。
この記事を読み終える頃には、難解な暗号に見えていた回路図が「1本の電気の流れ」としてスッキリ繋がり、現場で「どこを見ればいいか」を即座に判断できるようになります。
結論から言うと、電気図面は「①電源(心臓)→ ②PLC入力(目)→ ③PLC出力(手足)」の3枚構造で電気の1周を追えば、誰でも必ず読めます。
ただし、図面上の「ある丸印(端子台)」の有無や、「図面には描かれていない中継コネクタ(現物とのズレ)」に気づけないと、トラブル対応で何時間も迷子になるので注意が必要です。
💡 まだ「制御盤の中の部品配置」がイメージできない方へ
図面を読む前に、「そもそも制御盤のどこにブレーカーやPLCが並んでいるのか」を知っておくと理解スピードが3倍になります。まだ読んでいない方は、先に以下の記事で「箱の中の地図」を頭に入れておいてください。
👉 関連記事:回路図がスラスラ読める!制御盤の中身「3つの住所」と配置の鉄則
なぜ「PLC(ラダー図)」より先に「電気図面」を読むべきなのか?
「自分はソフト担当だから、ラダープログラムさえ読めればいい」と思っていませんか? 実は、現場で本当に強いエンジニアほど、パソコンを開く前にまず「電気図面(展開接続図)」を開きます。
理由はシンプルで、PLCのプログラムは、外部のスイッチ・センサー・モーターと「電線」で繋がって初めて動くからです。
たとえば、現場で「起動ボタンを押したのにコンベアが動かない」というトラブルが起きたとします。 このとき、電気図面が読めないと、ひたすらラダープログラムばかり眺めて時間を浪費してしまいます。しかし、電気図面が読めれば、次のように一瞬で原因を切り分けられます。
- PLCの入力ランプが光っていない → プログラムではなく、起動ボタンの断線や電源(DC24V)のトラブル
- PLCの出力ランプは光っているのに動かない → プログラムは正常。出力先のリレーや電磁接触器(MC)、またはモーター配線のトラブル
つまり、電気図面は「ソフトの問題か、ハード(配線・機器)の問題か」を切り分けるための最強の設計図なのです。
なお、電気回路図(ハード)とラダー図(ソフト)は見た目が似ていますが、「電気は同時に流れ、ラダーは上から下へ順番に計算する」という決定的な違いがあります。この違いに不安がある方は、先に【PLC入門】回路図とラダー図は別物!初心者がハマる「上から下へ」の罠を押さえておいてください。
電気図面(展開接続図)をスラスラ読むための「3大ルール」
実際の図面を開く前に、すべての制御盤図面に共通する「3つの約束事」だけ頭に入れておきましょう。これさえ分かれば、9割の迷いは消えます。
| ルール | 図面上の見方 | 現場(実物)との対応 |
|---|---|---|
| ① 電気は「+24V→0V」へ1周する | プラス電源線(+24V)から出て、PLCの内部回路やランプ・コイルなどの負荷を通り、必ずマイナス電源線(0V)へ戻る | 行き止まりの線では電気は流れず、逆に負荷を通らず +24V と 0V をスイッチだけで直結すると短絡(ショート)事故になる |
| ② 「線番」と「渡り」でページを越える | 同じ線番号(P24、N24、X00など)が書かれた線は、別ページでも電気的に繋がっている | 電線に付いているマークチューブの番号と1対1で一致する |
| ③ 「端子台(○印)」や「コネクタ記号」を見る | 線の途中に丸印(○)があれば中継端子台、プラグ・ソケットの嵌合記号(CN等)があれば中継コネクタを経由している | ○ がなければPLC端子へ直結。ただし現場では「図面にないコネクタ」が途中に挟まっていることもあるので現物確認が鉄則 |
【補足】「縦書き(上→下)」と「横書き(左→右)」の違いに惑わされるな!
本記事のサンプル図面(Page 2・Page 3)は、スマホ画面でも電流の1周が直感的に追いやすいように「縦書き(上が+24V、下が0V)」で描いています。
一方で、実際のFA現場のPLC入出力図(I/O図)では、A3横の図面にたくさんの端子を並べるため、「左から右へ(PLC入力ユニットの左側にセンサーを描き、PLC出力ユニットの右側にランプや電磁弁を描く)」という横書きスタイルも多く使われます。
もし現場で「横書きの図面」に出会っても、焦る必要はまったくありません。図面全体を90度回転させただけで、電気的な繋がり(+24Vから出て、PLCと機器を通って0Vへ戻るルール)はまったく同じだからです。
また、図面上の線に書かれた P24 や X00 という文字(線番)は、実際の電線に巻かれているマークチューブの番号そのものです(現場での線番ルールについては線番が読めない?新人がハマるマークチューブ「向き・固定・番号」の罠で詳しく解説しています)。
それでは、実際の模擬図面(全3ページ)を1ページ目から順番に追っていきましょう!
STEP 1:【Page 1/3 電源・主回路図】強電(AC200V)と弱電(DC24V)の分離を読む
まずは1ページ目、装置全体のエネルギー源となる「電源・動力主回路図(Page 1/3)」です。
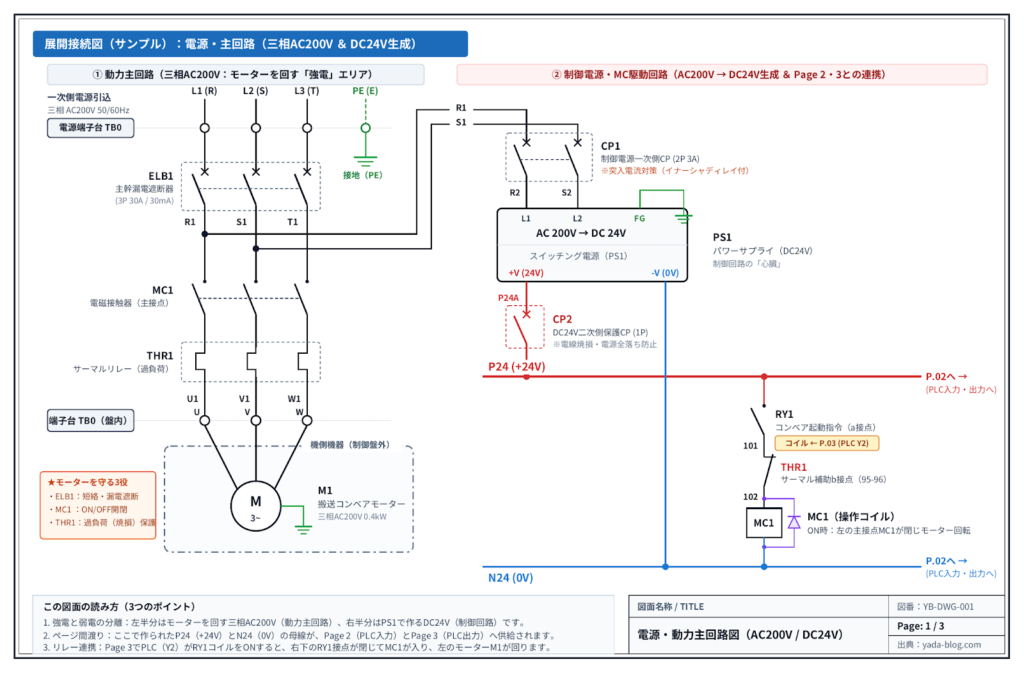
この図面を開いたら、まずは大きく「左半分」と「右半分」の役割の違いを見てください。
1. 左半分はモーターを回す「動力主回路(三相AC200V)」
左半分には、工場から引き込んだ三相AC200V(L1・L2・L3)で搬送コンベアモーター(M1)を回すための太い配線(主回路)が描かれています。
上から下へ順番に指でなぞってみましょう。
- 電源端子台(TB0)とアース(PE):工場の電源を受け取り、緑色のアース線(
PE)を盤内のアースバーへ落とします。 - 主幹漏電遮断器(ELB1):回路全体の番人です。短絡(ショート)や漏電が起きたときに電気を遮断します。
- 電磁接触器(MC1):PLCからの指令を受けて、モーターの電源をON/OFFする大型スイッチです。
- サーマルリレー(THR1):モーターに無理な負荷がかかって焼き切れる前に検知する過負荷保護機器です。
この「ブレーカー・電磁接触器・サーマル」の3点セットは、モーター回路における絶対の基本形です。なぜブレーカーだけではモーターが燃えてしまうのか、その理由はモーターを守る「3人の守護神」!MCCBだけでは燃える理由を図解で徹底解説しています。
2. 右半分はセンサーやI/O回路を動かす「制御電源回路(DC24V)」
次に、ELB1 の下(二次側)の線番 R1・S1 から、黒い線が右側へ分岐している部分に注目してください。 PLC本体の電源ユニットにはAC100V/200Vを直接入力するタイプもありますが、現場の近接センサーやPLCのDC入力・トランジスタ出力回路、小型リレーなどは「DC24V」で動かすのが現在のFA現場の主流です。
そこで活躍するのが、右半分の中央にあるスイッチング電源(パワーサプライ PS1)です(ACとDCの役割の違いは「どっちがプラス?」は禁句!制御盤のAC(交流)とDC(直流)の違いを参照してください)。
ここで押さえてほしいのが、以下の2点です。
- PS1の上下にあるプロテクタ(CP1・CP2):一次側の
CP1は電源ON時の突入電流を考慮して選定し、二次側のCP2はDC24V側の過負荷や電線焼損を守るために入っています(選定のコツはパワーサプライ保護の鉄則【前編】一次・二次CP選定と全落ちの罠をご覧ください)。 - DC24Vの母線(
P24とN24)の誕生:PS1の+Vから出た赤い線がプラス母線P24 (+24V)、-Vから出た青い線がマイナス母線N24 (0V)になります。
右端を見てください。P.02へ → と書かれていますよね。 これが「ページ間渡り」です。ここで作られた P24 と N24 の2本の電源線が、そのまま次の2ページ目(PLC入力回路)と3ページ目(PLC出力回路)の上下へ繋がっていきます。
(※右下に描かれている RY1 と MC1 の回路は、3ページ目の出力回路を読んだあとに戻ってくると「そういうことか!」と納得できるので、今は一旦飛ばしてOKです)
STEP 2:【Page 2/3 PLC入力回路図】COMの極性と「端子台・中継コネクタ」を読む
続いて2ページ目、現場のスイッチやセンサーの信号をPLCに取り込む「PLC入力回路図(Page 2/3)」です。
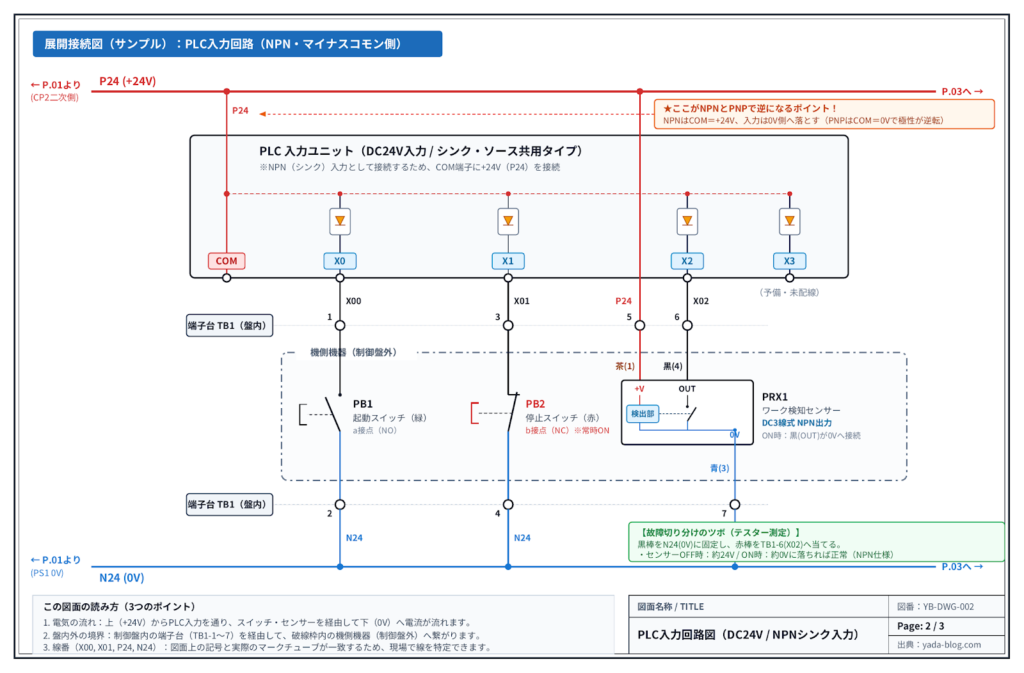
図面の左上と左下を見ると、← P.01より として、先ほど1ページ目で作った P24 (+24V) が一番上に、N24 (0V) が一番下に引き込まれています。
この図面を読むときのポイントは3つです。
1. まずは「COM端子」に何が繋がっているかを見る(NPNの基本)
PLC入力ユニットの左端にある COM(コモン)端子 を指でなぞってください。上の赤い母線 P24 (+24V) に繋がっています。
これが、日本の工場で最も多く使われている NPN(シンク・マイナスコモン側スイッチ)入力 の特徴です。
- 電流の通り道:上の
P24 (+24V)→ PLCのCOM端子 → PLC内部のフォトカプラ(LED) → 各入力端子(X0〜X2) → 外部のスイッチ・センサー → 下のN24 (0V)へと電流が抜けたら、PLCは「ONした!」と認識します。 - もし海外標準のPNP(ソース)だったら?:この極性が丸ごと逆転し、
COM端子にはN24 (0V)を繋ぎます。現場でセンサーを交換するときにここを間違えると一切動かないため、仕組みに自信がない方は必ず【NPN vs PNP】なぜ海外はPNP?地絡事故から学ぶ「安全思想」の違いを読んでおいてください。
(※なお、右端の X3 は「予備・未配線」ですが、PLCの箱の中には X0〜X2 と同じ内部回路がちゃんと入っています。将来スイッチを増設したくなったときは、この X3 端子から線を伸ばせばすぐに使えます)
2. 「端子台 TB1(○印)」の意味と、現場でよくある「図面と現物のズレ」
図面の中央にある丸印(1〜7)に注目してください。これは制御盤の中に設置された「中継端子台 TB1」を表しています。
X0(線番X00):PLCのX0端子から出た線が、一度盤内の端子台TB1-1に入り、そこから制御盤の外(機側)の起動スイッチPB1(a接点)を通って、TB1-2から盤内のN24 (0V)へ戻ります。X1(線番X01):停止スイッチPB2は、普段から繋がっている 「b接点(NC)」 で描かれています。なぜ停止系のボタンをb接点で組むのかというと、「万が一電線が断線したときに、安全側(停止状態)に倒すため」です(詳しくは「a接点・b接点」の真の意味と、非常停止がb接点である絶対的理由で解説しています)。
⚠️ 現場のリアル:「端子台がない盤」や「図面にない中継コネクタ」に注意!
今回のサンプル図面では、外部のスイッチやセンサーをすべて一度「端子台TB1(○印)」で受けていますが、実際の現場では以下の2つのケースによく遭遇します。
- PLCから直接外部へ出ているケース:過去の制御盤などでは、中継端子台を通さず、PLCの入力ユニットから直接外部機器へ配線が出ていることもあります(その場合、図面に
○はありません)。- 途中に「中継コネクタ」が入っているケース:センサー交換や装置の分割搬入をしやすくするため、配線の途中でコネクタ(e-CONやM12コネクタなど)によって分断されていることがよくあります。ちゃんとした図面ならコネクタの図記号が描かれていますが、現場では「設計者の図面書き忘れ」「機内配線職人さんの配慮による追加」「過去の現地改造の未反映」によって、図面には1本の線しか描かれていないのに、現物には中継コネクタが付いていることが日常茶飯事です。
「図面には直結で描かれているのに導通がない!」というときは、ダクトの中や機械の継ぎ目で「図面に描かれていない中継コネクタが抜けかけていないか」を疑うのが、現場でハマらないための鉄則です。
3. 3線式センサー(PRX1)は「自分の電源」をもらってスイッチを閉じる
X2 に繋がっているワーク検知センサー(近接センサー PRX1)は、押しボタンと違って内部の「検出部」を動かすための電気が必要です。そのため、線が3本あります。
- 茶色線(+V):端子台
TB1-5からP24 (+24V)をもらう - 青色線(0V):端子台
TB1-7からN24 (0V)へ戻す - 黒色線(OUT):ワークを検知すると内部のスイッチが閉じて、黒色線(
TB1-6/ 線番X02)を0V側へ落とす(これでX2に電流が流れてONになる!)
※現場によっては配線が2本だけの「2線式センサー」も使われますが、2線式には漏れ電流や電圧降下という特有の罠があります。気になる方は「配線がラク」で2線式を選ぶな。漏れ電流と残留電圧から見るプロの判断基準もあわせてチェックしてみてください。
STEP 3:【Page 3/3 PLC出力回路図】負荷の駆動と「1ページ目へのジャンプ」を読む
いよいよ最後の3ページ目、PLCからランプや電磁弁、モーターへ指令を出す「PLC出力回路図(Page 3/3)」です。
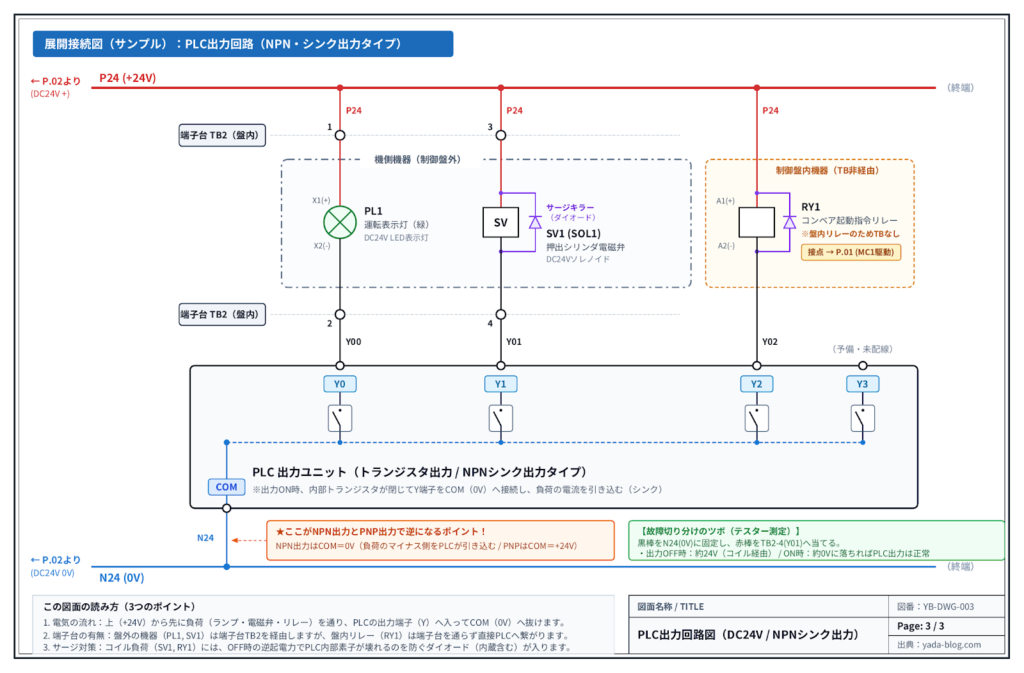
1. 出力回路(NPN)は「先に負荷を通ってから」PLCへ入る
今回の縦書き図面では、入力回路と違ってPLCの出力ユニットが「下側」に描かれています(横書きのI/O図面であれば、PLC出力ユニットの「右側」に負荷が描かれます)。
理由はシンプルで、NPN(シンク出力)タイプのPLC出力ユニットは、COM 端子がマイナス側である N24 (0V) に繋がっているからです。
電気の流れ(+24V → 0V)を追いやすく並べると、次のようになります。
- 上の
P24 (+24V)→ 先に負荷(表示灯PL1・電磁弁SV1・リレーRY1)を通る → PLCの出力端子(Y0〜Y2)へ入る → PLC内部のトランジスタ(スイッチ)が閉じると、COM端子からN24 (0V)へ電流が抜けて負荷が動く!
入力回路(NPN)では COM が +24V でしたが、出力回路(NPN)では COM が 0V になります。ここが初心者が一番混乱しやすいポイントなので、図面の赤い線(P24)と青い線(N24)を見比べてしっかりイメージを掴んでください。
2. 「端子台(TB2)を通る線」と「盤内直結の線(RY1)」の見分け方
図面の上半分で、丸印(端子台 TB2)がある回路と、ない回路を見比べてみてください。
Y0(運転表示灯PL1)とY1(電磁弁SV1):今回は制御盤の外にある機器を中継端子台TB2で受けているため、線の途中に1〜4の丸印(○)が描かれています。現場でテスターを当てるときは、このTB2の端子(ねじ式端子台のビス頭や、最近主流のスリムなスプリング式端子台のテスト穴・チェックピン)にプローブを当てれば測定できます(端子台の種類の違いはねじ式 vs スプリング式!端子台の選び方とコスト・緩みの違い3選を参照してください)。Y2(コンベア起動指令リレーRY1):オレンジ色の枠で囲まれたRY1は、PLCと同じ制御盤の中のDINレールに並んでいるリレーです。同じ盤内のすぐ隣にある部品同士を繋ぐだけなので、中継端子台TB2を経由せず、PLCのY2端子からリレーのコイル端子(A2)へ直接配線されています。だから丸印(○)がありません。
また、電磁弁 SV1 やリレー RY1 のコイルの横に付いている紫色の三角マークは、OFFした瞬間の高電圧(逆起電力)からPLCの出力トランジスタを守る「サージキラー(並列ダイオード)」です(実務ではダイオード内蔵型のリレーやバルブを選ぶのが定石です。詳しくはノイズは「発生源」で断つ。ダイオード・CR・バリスタの使い分けと設置場所の鉄則で解説しています)。
3. 【クライマックス】RY1 から1ページ目のモーター回路へジャンプせよ!
最後に、Y2 で動かしているリレー RY1 の横にある黄色いラベルを見てください。 接点 → P.01 (MC1駆動) と書かれています。
ここで疑問が湧きませんか? 「なぜPLCの Y2 で直接1ページ目の電磁接触器(MC1)のコイルを叩かず、わざわざ盤内リレー RY1 を挟んでいるのか?」
これには、設計者が必ず確認している「定格(容量と電圧)のルール」があります。
- 直接叩けるケースもある:小型のDC24V操作コイルを持った電磁接触器(MC)で、消費電流がPLC出力ユニットの最大負荷電流(たとえば1点あたり0.1A〜0.5Aなど)に余裕をもって収まるなら、リレーを介さずPLCから直接MCを叩くことも可能です。
- リレー(RY1)を介す理由:MCのコイル容量(特に投入時の突入電流)がPLC出力の定格を超えてしまう場合や、MCの操作コイルがAC200V仕様(異電圧)の場合、あるいは将来MC側の接点負荷が増えても高価なPLCユニットを道連れに壊さないための「保護クッション」として、一度安価なリレー
RY1で受ける設計がよく使われます。「直接叩けるか、リレーを介すべきか」は、必ずPLC出力の定格電流とMCコイルの消費電流を照らし合わせて判断しなければなりません。
それでは、もう一度 1ページ目(Page 1/3)の右下 を見返してみてください!
- Page 2:人間が起動ボタン
PB1(X0)を押す - PLC内部:ラダープログラム(自己保持回路)が動いて、出力
Y2をONにする - Page 3:
Y2がONになると、盤内リレーRY1のコイルに電気が流れて磁力が発生する - Page 1(右下):磁力で
RY1のa接点 が閉じ、サーマルのb接点(THR1)を通ってMC1(操作コイル) に電気が流れる - Page 1(左半分):
MC1の主接点がガチャン!と閉じて、三相AC200Vが流れ、搬送コンベアモーターM1が回り出す!
いかがでしょうか? バラバラに見えていた3枚の図面が、「ボタンが押されてからモーターが回るまでの1本のストーリー」として完璧に繋がったはずです(なお、電磁接触器 MC1 の選定や補助接点の注意点は先輩の図面コピペは危険?電磁接触器選定で泣かない3つの急所にまとめています)。
まとめ:電気図面は「3枚の地図」で電気の1周を追えば怖くない!
今回は、制御盤の電気図面(展開接続図)をスラスラ読むための3ステップを解説しました。最後に要点を振り返りましょう。
- 大原則:縦書き(上→下)でも横書き(左→右)でも、電気はプラス(
P24)から出て負荷を通り、マイナス(N24)へ戻って1周する - Page 1(電源・主回路):左の「強電(AC200V)」と右の「弱電(DC24V)」を分け、心臓である
PS1から出るP24/N24母線を見つける - Page 2(PLC入力):PLCの
COM端子の極性(NPNなら+24V)を確認し、端子台(○印)や「図面に描かれていない現地コネクタ」の可能性も頭に入れながら現場のスイッチ・センサーを追う - Page 3(PLC出力):負荷を通ってからPLCの
Y端子に入り、定格に応じた盤内リレー(RY1)の接点渡りで1ページ目のモーター(MC1)を動かす連動を追う
明日、現場で制御盤の図面を開いたら、まずは記号の細部に惑わされず、「パワーサプライ(PS)はどこか?」「DC24Vの線番(P24/N24)はどれか?」を探すところから始めてみてください。それだけで、図面の景色が劇的に変わるはずです。
そして、図面の「電気の通り道」が読めるようになったら、次はいよいよ現場で最も使う実践スキル「テスターを使った故障切り分け(PLCが悪いのか、配線・機器が悪いのかを5分で特定する手順)」へ進みましょう!(次回の【実践・切り分け編】で、今回の図面を使ったテスター測定手順を徹底解説します。テスターをまだ持っていない方は、【形から入ろう】FA電気設計者の「三種の神器」|現場に持っていく必須ツールを参考に準備しておいてください!)