「現場から『センサーが反応しない』『シリンダが動かない』と連絡が来たけれど、PLCのプログラムが悪いのか、配線や機器が壊れているのか分からず、とりあえずパソコンを繋いでラダー画面を眺めてしまった……」 「テスターを持って制御盤の前に立ったものの、図面のどの端子に赤棒と黒棒を当てればいいのか分からず、先輩が来るまで何もできなかった……」
そんな冷や汗をかくような経験はありませんか?
もしあなたが、設備トラブルの現場で「いきなりPCを開いてラダープログラムを見る」ことから始めているなら、そのやり方は今日で卒業しましょう。今まで正常に動いていた設備が突然止まったとき、プログラムが勝手に書き換わることはまずありません。多くの場合、原因はセンサーの故障、断線、コネクタ抜け、リレーの寿命といった「ハードウェア(物理)側」にあります。
もちろん、実際の現場トラブルにはチャタリング(瞬断)やノイズ、通信異常など複雑なケースもありますが、まずはどんな現場でも共通する「最初の一手(基本の型)」を身につけることが大切です。
今回は、実務9年の電気設計者である私が、前回の【解読編】で読み解いた「3枚の電気図面(電源・PLC入力・PLC出力)」と「テスター」を使って、代表的な一例である「NPN回路×DC24V電圧測定」による故障切り分けステップを解説します。
この記事を読み終える頃には、トラブル現場で迷うことなく「まずPLCのこのランプを見て、次に端子台のこの番号にテスターを当てる!」と自信を持って動けるようになります。
結論から言うと、故障切り分けの基本は「PLCのI/O LEDを境界線にして疑う範囲を半分に割り、黒棒を『N24(0V)』に固定して赤棒で電圧を追うこと」です。
ただし、出力回路(電磁弁やリレーなど)をテスターで測るときに「OFF時は0V、ON時は24Vになるはず」と思い込んでいると、NPN出力特有の「電圧の見え方」や負荷の種類による違いに惑わされて誤診してしまうので注意が必要です。
💡 まだ「3枚の模擬図面」の読み方をチェックしていない方へ
本記事は、前回の記事で解説した3枚の回路図(電源・PLC入力・PLC出力)をベースに、具体的なテスター測定箇所を解説していきます。「まだ図面の電気の流れが追えない…」という方は、先に以下の記事を読んでから戻ってきてください。
👉 前編記事:電気図面の読み方【超入門】PLCの前に知るべき制御盤回路図の3ステップ
鉄則1:いきなりテスターを当てるな!まずは「PLCのLED」で半分に割れ
現場に到着して制御盤の扉を開けたら、いきなりテスターを取り出してはいけません。また、いきなりパソコンを繋ぐのもNGです。
まず最初にやるべきことは、「PLCのユニット表面にある入出力LED(表示灯)を目視で確認すること」です。これだけで、疑うべき範囲が一瞬で「半分」に絞れます。
| トラブル症状 | PLCのLED状態 | 原因がある場所(切り分け結果) | 次にやるべきアクション |
| センサーを検知させても動かない | 入力LED(X)が点灯しない | 【盤外〜PLC入力端子までのハード異常】 センサー故障、断線、コネクタ抜け、DC24V電源落ち | Page 2(PLC入力回路図)を開き、端子台でテスター測定する |
| センサーを検知させても動かない | 入力LED(X)は点灯する | 【PLC内部の条件未成立、または出力側の異常】 別インターロック条件が欠けているか、出力側(Y)のトラブル | 出力LED(Y)が光っているか確認し、光っていなければラダーのインターロック条件を確認する |
| 動作指令が出ているのに動かない | 出力LED(Y)が点灯していない | 【PLC内部(ソフト・条件)の未成立】 自動運転モードになっていない、安全条件が抜けている等 | ここで初めてPCを繋ぎ、ラダー図でどの条件(接点)がOFFしているかモニタする |
| 動作指令が出ているのに動かない | 出力LED(Y)は点灯している | 【PLC出力端子〜現場機器までのハード異常】 電磁弁・リレーの故障、断線、MC・サーマルのトリップ | Page 3(PLC出力回路図)とPage 1(主回路図)を開き、テスター測定する |
いかがでしょうか? 「PLCのLEDが光っているか、いないか」を見るだけで、「パソコンを開くべきか(ソフト・条件確認)」「図面とテスターを持つべきか(ハード確認)」が10秒で決まるのです。
鉄則2:制御回路(DC24V)のテスター測定は「黒棒をN24(0V)に固定」せよ!
LEDを確認して「ハード側の怪しい箇所」が絞れたら、いよいよ電気図面とテスターの出番です。 ここで、新人エンジニアが現場で一番やりがちな失敗があります。それは、「テスターを導通モード(抵抗測定)にして、通電中の制御盤に当ててしまうこと」と、「赤棒と黒棒をどこに当てればいいか毎回迷うこと」です。
現場のトラブルシューティングでは、以下の「3つの測定ルール」を徹底してください(まだ信頼できるテスターを持っていない方は、【形から入ろう】FA電気設計者の「三種の神器」|現場に持っていく必須ツールを参考に準備しておきましょう)。
- 通電中は必ず「直流電圧モード(DC V)」にする:電気が生きている回路に導通モード(Ω)で当てると、正しく測れないばかりかテスター破損や誤動作の原因になります。
- 黒いテスト棒(マイナス)は「N24(0V)端子」に固定する:DC24Vの制御回路を調べるとき、基準となるのは常にマイナス母線である
N24(0V)です。黒棒を端子台のN24にしっかり当てたまま固定します。 - 赤いテスト棒(プラス)で図面の線番を上流から順番に追う:黒棒を
N24に固定した状態で、赤棒を調べたい端子に当てれば、「その場所まで+24Vが来ているか、それとも0Vに落ちているか」が数値で一発で分かります(ACとDCのテスターの当て方の違いは「どっちがプラス?」は禁句!制御盤のAC(交流)とDC(直流)の違いでも解説しています)。
なお、最近の制御盤では、ビス頭に当てる「ねじ式端子台」だけでなく、スリムな「スプリング式(プッシュイン)端子台」が増えています。スプリング式の場合は、電線挿入口のすぐ横にある小さな「テスト穴(チェックピン用の穴)」にテスターの細いピン先を差し込んで測定します(詳しくはねじ式 vs スプリング式!端子台の選び方とコスト・緩みの違い3選を参照してください)。
【実践ケース1】ワーク検知センサー(X2)が反応しない!(Page 2で切り分ける)
それでは、具体的なトラブル事例(一例)で練習してみましょう。 「ワークの前に手や金属をかざしても、PLCの入力LED『X2』が点灯しない!」というトラブルです。
ここで開くのは、2ページ目の「PLC入力回路図(Page 2/3)」です。
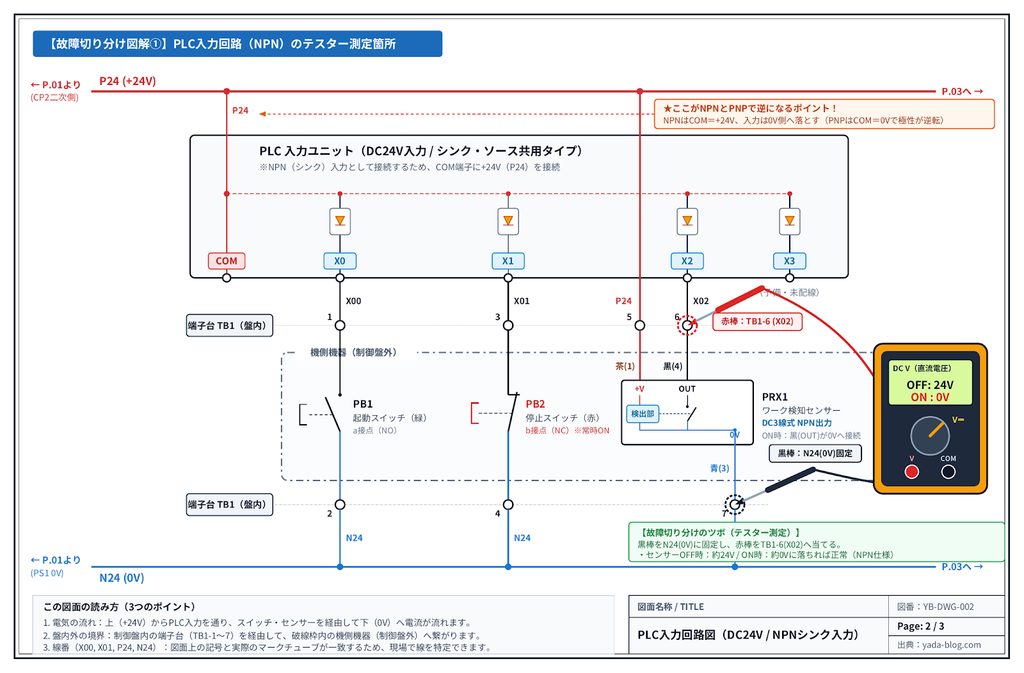
図面の右半分にある「ワーク検知センサー PRX1(端子台 TB1 の 5・6・7 番)」と、右下の緑色の枠【故障切り分けのツボ(テスター測定)】を見てください。
黒棒を TB1-7(または盤内の共通 N24 端子)に固定した状態で、次の3ステップで赤棒を当てていきます。
STEP 1:そもそもセンサーに電源(DC24V)は行っているか?
- 測る場所:赤棒を
TB1-5(線番P24/ 茶色線) に当てる。 - 判定:
- 約24Vが出る → 盤内からセンサーへの電源供給は正常!STEP 2へ進みます。
- 0Vのまま → そもそもDC24V電源が来ていません。1ページ目(Page 1/3)に戻り、パワーサプライ
PS1の二次側プロテクタCP2がトリップ(遮断)していないか確認してください(CPが落ちる原因はパワーサプライ保護の鉄則【前編】一次・二次CP選定と全落ちの罠を参照)。
STEP 2:センサーの信号線(TB1-6 / 線番X02)の電圧はどう変化するか?
ここが一番のハイライトです。赤棒を TB1-6(線番 X02 / 黒色線) に当てて、センサーをOFF/ONさせたときの電圧変化を見ます。
【ここで初心者がハマる罠!】 「センサーがOFFのときは0Vで、ONしたら24Vになるんでしょ?」と思っていると、現場で混乱してしまいます。 図面をもう一度よく見てください。NPN(シンク)入力では、PLCの COM 端子に +24V が繋がっていますよね。つまり、正常なときの電圧は「OFF時=約24V、ON時=約0V」になるのです!
| センサー状態 | 正常なときの TB1-6 (X02) の電圧 | なぜその電圧になるのか?(電気の理屈) |
| センサーOFF時(ワークなし) | 約 24V | センサー内部のスイッチが開いているため、PLCの COM(+24V) から内部回路を通って出てきた電圧がそのまま見えている状態(電流は流れていない) |
| センサーON時(ワーク検知) | 約 0V | センサー内部のスイッチが閉じて、黒色線(OUT)が青色線(0V)と直結されるため、電圧が 0V に引きずり落とされる(この瞬間、PLCから電流が流れて X2 がONする!) |
STEP 3:測定結果から原因箇所を絞り込む!
TB1-6 (X02) の電圧を測れば、以下の3パターンから原因箇所を大きく絞り込めます。
- センサーをONにしても「約24Vのまま」変化しない
- 原因:センサーの黒色線(または青色線)が
0Vに落ちていません。センサー本体の故障、または端子台TB1から現場センサーまでの間の断線が疑われます。 - ★現場の盲点:前回の記事でお話しした通り、「図面には描かれていない中継コネクタ(e-CONやM12コネクタ)」が機械の途中で抜けかけているケースが多発します。ケーブルをたどって中継箇所を必ず目視確認してください!
- 原因:センサーの黒色線(または青色線)が
- センサーOFF時もON時も「ずっと0V」のまま
- 原因①(信号線の地絡):現場の黒色線が、どこかで金属フレーム(アース/0V)に擦れてショート(地絡)していないか確認します(NPN回路の地絡リスクは【NPN vs PNP】なぜ海外はPNP?地絡事故から学ぶ「安全思想」の違いで解説しています)。
- 原因②(PLC側のCOM抜け・盤内断線):PLC入力ユニットの
COM端子に+24Vが来ていないか、PLCのX2端子〜TB1-6の間の盤内配線が抜けています。
TB1-6では「OFF時24V → ON時0V」と正常に変化するのに、PLCのX2ランプが光らない- 原因:端子台までは信号が来ています。
TB1-6からPLCのX2端子までの盤内配線の緩み、またはPLC入力ユニット内部(フォトカプラ)の故障が考えられます。
- 原因:端子台までは信号が来ています。
【実践ケース2】シリンダ電磁弁(Y1)が動かない!(Page 3で切り分ける)
次は出力側のトラブル例です。 「PLCの出力LED『Y1』は確かに点灯しているのに、現場の押出シリンダ(電磁弁 SV1)がピクリとも動かない!」というケースです。
ここで開くのは、3ページ目の「PLC出力回路図(Page 3/3)」です。
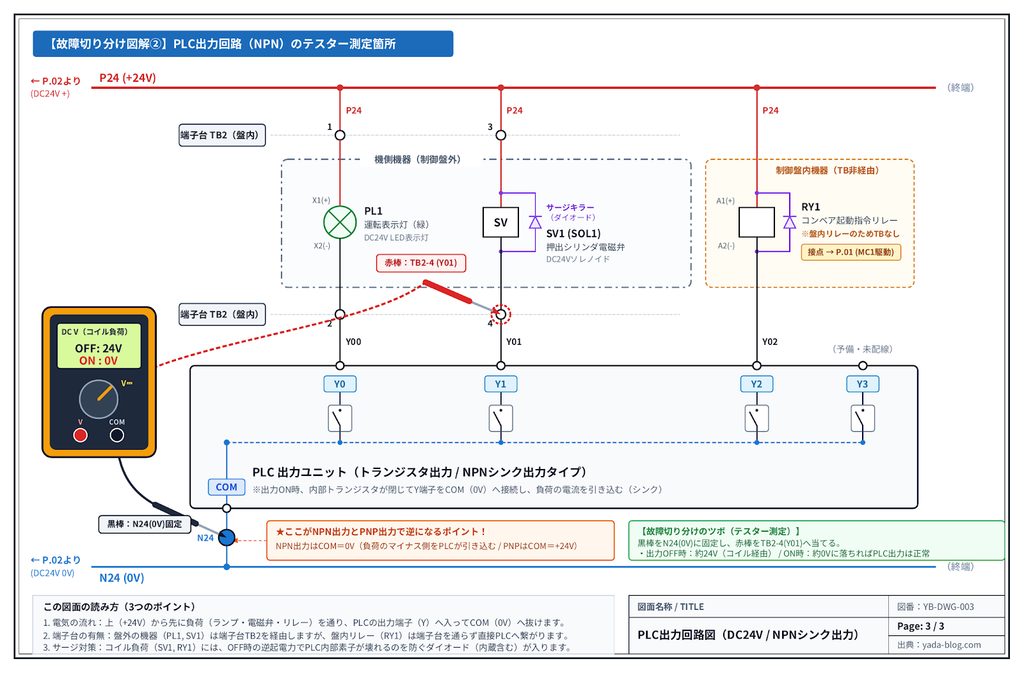
図面の中央にある電磁弁 SV1(端子台 TB2 の 3・4 番)と、右下の緑色の枠【故障切り分けのツボ(テスター測定)】を見てください。
ここでも基本は同じです。黒棒を盤内の N24 (0V) 端子に固定し、赤棒で上から順番に電圧を追います。
STEP 1:負荷の入り口(TB2-3 / 線番P24)に24Vは来ているか?
- 測る場所:赤棒を
TB2-3(線番P24) に当てる。 - 判定:ここで 約24V があれば、電磁弁のプラス側までは電気が来ています。
STEP 2:PLCへの戻り線(TB2-4 / 線番Y01)の電圧を測る!
次に、赤棒を TB2-4(線番 Y01 / 電磁弁のコイルを通って戻ってきた線) に当てます。 ここでも、NPN(シンク)出力かつコイル負荷ならではの「電圧の見え方」が最大のポイントになります。
| PLC出力 Y1 の状態 | 正常なときの TB2-4 (Y01) の電圧 | なぜその電圧になるのか?(電気の理屈) |
| 出力 Y1 が OFF | 約 24V | PLC内部のトランジスタ(スイッチ)が開いているため、上の P24 (+24V) から電磁弁 SV1 のコイル(巻線)を通って降りてきた電位がそのまま見えている状態 |
| 出力 Y1 が ON | 約 0V | PLC内部のトランジスタが閉じて、Y1 端子が COM (0V) と直結されるため、TB2-4 の電位が 0V に落ちる(コイルの入口24V・出口0Vとなって電流が流れ、弁が切り替わる!) |
💡 ちょっと深掘り①:コイル以外の負荷(LED表示灯など)でもOFF時は24Vになる?
ここで鋭い方は「隣にある運転表示灯
PL1(Y0)の戻り線も、OFF時は24Vになるの?」と疑問に思うかもしれません。 実は、コイル以外の負荷(LED表示灯やSSRなどの半導体を含む負荷)では、OFF時にきっちり24Vになるとは限りません。 電磁弁やリレーの中身は「銅線のコイル」なので電流が流れていなくてもそのまま24Vが通り抜けて見えますが、LEDや半導体には特有の「順方向電圧降下(電位の段差)」や内部回路があるため、間にある素子の特性次第で18V〜20V程度の中途半端な電圧に見えたり、電圧が出なかったりすることがあります。「OFF時に約24Vが見える」というのは、あくまでコイル負荷(電磁弁やリレー)ならではの分かりやすい特徴として押さえておいてください。
💡 ちょっと深掘り②:「コイルは結局1本の導線なのに、ONしたあと等電位にならないの?」
もう1つ、電気を真面目に勉強している人ほどハマる疑問があります。 「コイルって結局は1本の導線だよね? 上(
TB2-3)が24Vで、下(TB2-4)が0Vに繋がったら、ONした瞬間は逆起電力が働いても、そのうち導線全体が等電位(同じ電圧)になっちゃうんじゃないの?」という疑問です。結論から言うと、等電位にはならず、ONしている間はずっと「上=24V、下=0V」のまま保たれます。 なぜなら、DC24V用のコイルは「ただの太い電線(0Ω)」ではなく、髪の毛のように極細のエナメル線を何千回も巻いて作られた「数百Ω(電磁弁なら100~300Ω、小型リレーなら約650Ω)の抵抗値を持った部品」だからです。 もしコイルに抵抗がなければ、24Vをかけた瞬間にショートして燃えてしまいますよね。実際にはこの「コイル自身の抵抗(数百Ω)」がしっかり存在するため、ONして電流が落ち着いたあとも、コイル部分でまるごと24V分の電圧降下(エネルギー消費)が起き続け、入口(
TB2-3)は24V、出口(TB2-4)は0Vのまま維持されるのです。
STEP 3:測定結果から原因箇所を絞り込む!
PLCの出力LED Y1 が点灯(ON)している状態で TB2-4 を測れば、次のように原因を切り分けられます。
- PLCの
Y1がONしているのに、TB2-4が「約24Vのまま」落ちない- 原因:電磁弁までは電気が通っていますが、PLCが
0Vへ引き込めていません。 - チェック箇所:
TB2-4からPLCのY1端子への盤内緩み、PLC出力ユニットのCOM端子(N24)の配線抜け、またはPLC出力トランジスタのオープン故障(破損)です(サージキラーが入っていないと、逆起電力によって出力トランジスタが破損する可能性があります。詳しくはノイズは「発生源」で断つ。ダイオード・CR・バリスタの使い分けと設置場所の鉄則を参照してください)。
- 原因:電磁弁までは電気が通っていますが、PLCが
- PLCの
Y1がOFFでもONでも、TB2-4が「ずっと0V」のまま- 原因:上の
TB2-3 (P24)には24Vが来ているのに、電磁弁を通った後のTB2-4がずっと0Vなら、現場の電磁弁SV1のコイル断線、またはTB2-3〜電磁弁〜TB2-4の間のケーブル断線・コネクタ抜けが疑われます!
- 原因:上の
TB2-3は24V、出力ON時にTB2-4は0Vに落ちているのに、シリンダが動かない!- 原因:電気回路とPLCは正常です!工場のエアー元圧が来ていない(残圧排出弁や元バルブが閉じている)、スピードコントローラが閉まっている、あるいは電磁弁本体の不良や機械的な引っかかり(かじり)など、「空圧・メカ側」のトラブルが疑われます。周囲の安全を確認したうえで、電磁弁についている手動操作ボタンを押してもシリンダが動かない場合は、自信を持って「電気とソフトは正常なので、空圧・メカ側を確認してください」と機械担当へ引き継げます。
【実践ケース3】コンベアモーター(M1)が回らない!(Page 3 → Page 1のバトンを追う)
最後に、「PLCのコンベア起動出力『Y2』はONしているのに、コンベアモーター M1 が回らない!」というケースです。
前回の記事で読んだ通り、モーターは3ページ目の盤内リレー RY1 から、1ページ目の電磁接触器 MC1 へとバトンを繋いで動かしていましたね。このバトンの順番通りに追えば簡単です。
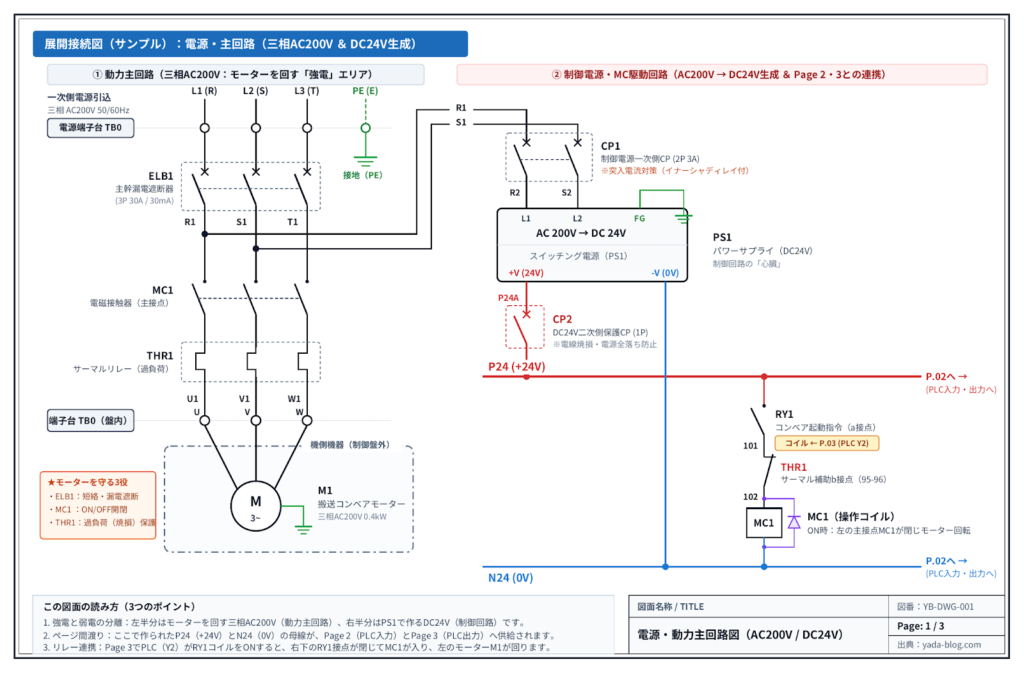
- 【Page 3】盤内リレー
RY1の動作ランプは光っているか?- 最近の制御用リレーは動作表示LEDが付いています。
Y2がONしているのにRY1が光っていなければ、RY1のコイル端子(A1–A2)に24Vがかかっているか測ります。
- 最近の制御用リレーは動作表示LEDが付いています。
- 【Page 1 右下】サーマルリレー
THR1がトリップしていないか?RY1はONしているのに電磁接触器MC1がガチャン!と入らない場合、よくある原因はRY1とMC1の間に入っているサーマル補助b接点(THR1/ 線番101→102)が切れている(過負荷トリップしている)ことです。- 黒棒を
N24に当てたまま、赤棒で線番101(24Vあるか) → 線番102(24Vあるか) を測れば、THR1のb接点で電気が止まっていることが一発で分かります(※サーマルが飛んでいた場合、いきなりリセットボタンを押すのは厳禁です!まずはモーターにワークが噛み込んでいないか確認してください。理由はモーターを守る「3人の守護神」!MCCBだけでは燃える理由を図解で解説しています)。
- 【Page 1 左半分】主幹ブレーカー
ELB1や動力線(U/V/W)は生きているか?MC1がガチャン!と吸いついているのにモーターが回らない場合は、左半分の三相AC200V主回路の問題です。テスターを「交流電圧モード(AC V)」に切り替え、レンジを確認したうえで主回路の線間電圧(R1-S1、S1-T1、T1-R1にAC200Vが来ているか)を確認します。
まとめ:まずは「基本の型」を武器に、現場のトラブルに立ち向かおう!
今回は、電気図面とテスターを使って「PLC(ソフト)の問題か、配線・機器(ハード)の問題か」を切り分ける代表的な手順(一例)を解説しました。
- STEP 1(目視):まずはPLCのI/O LEDを見る(光っていなければ入力ハード側、光っていれば出力ハード側またはソフト条件と半分に割る)
- STEP 2(準備):テスターを「DC V(直流電圧)」にし、黒棒をマイナス母線
N24 (0V)に固定する - STEP 3(測定):NPN回路のセンサー(
TB1-6)やコイル負荷(TB2-4)では、「OFF時=約24V、ON時=約0Vに落ちる」 のが正常であることを理解して赤棒で追う(※LED等の半導体負荷ではOFF時の電圧が24Vにならない場合がある点にも注意) - 現場の鉄則:「図面にはない中継コネクタの抜け」や「サーマル(
THR1)のトリップ」「エアー圧不足」まで視野に入れて原因を絞り込む
もちろん、実際の現場ではPNP(プラスコモン)回路やアナログ信号、一瞬だけ途切れるチャタリングなど、これだけでは解決できない応用トラブルもあります(そういった応用パターンやアンサーバック回路についても、今後の記事で順次解説していきます!)。
しかし、今回紹介した「LEDで半分に割り、図面を見ながら0V基準で電圧を追う」という基本の型さえ身についていれば、現場で「動かない!」と呼ばれても、焦って闇雲に配線を触ったり、無意味にラダープログラムを書き換えて泥沼にハマることはなくなります。
ぜひ、前回の【解読編:制御盤の電気図面の読み方3ステップ】と今回の【実践・切り分け編】をブックマークして、現場のトラブル対応のお守りとして活用してください!